Faire évoluer l'infrastructure de recharge des véhicules électriques au niveau local : pourquoi les principaux opérateurs choisissent les solutions SKD (Partie 1)
Le marché mondial des infrastructures de recharge pour véhicules électriques connaît une croissance sans précédent, mais un nouveau défi est apparu : comment déployer rapidement des équipements de recharge tout en surmontant les barrières commerciales internationales complexes. Alors que les droits de douane atteignent des sommets historiques – 100 % aux États-Unis et au Canada, 17 à 45 % dans l’Union européenne sur les équipements électriques fabriqués en Chine – les opérateurs de réseaux de recharge découvrent que les modèles d’importation traditionnels ne sont plus durables.
La solution a localisé la fabrication grâce à des stratégies d'assemblage semi-démontées (SKD) et complètement démontées (CKD). Cette approche transforme la façon dont les principaux opérateurs font évoluer leurs réseaux, offrant une voie permettant de contourner les tarifs, d'accélérer le déploiement et de construire des chaînes d'approvisionnement résilientes sur les marchés cibles.
La tempête parfaite : les barrières commerciales remodèlent l’industrie
Le secteur des infrastructures de recharge des véhicules électriques est confronté à une hausse des tarifs qui modifie fondamentalement l’économie du déploiement.
Réalité tarifaire actuelle
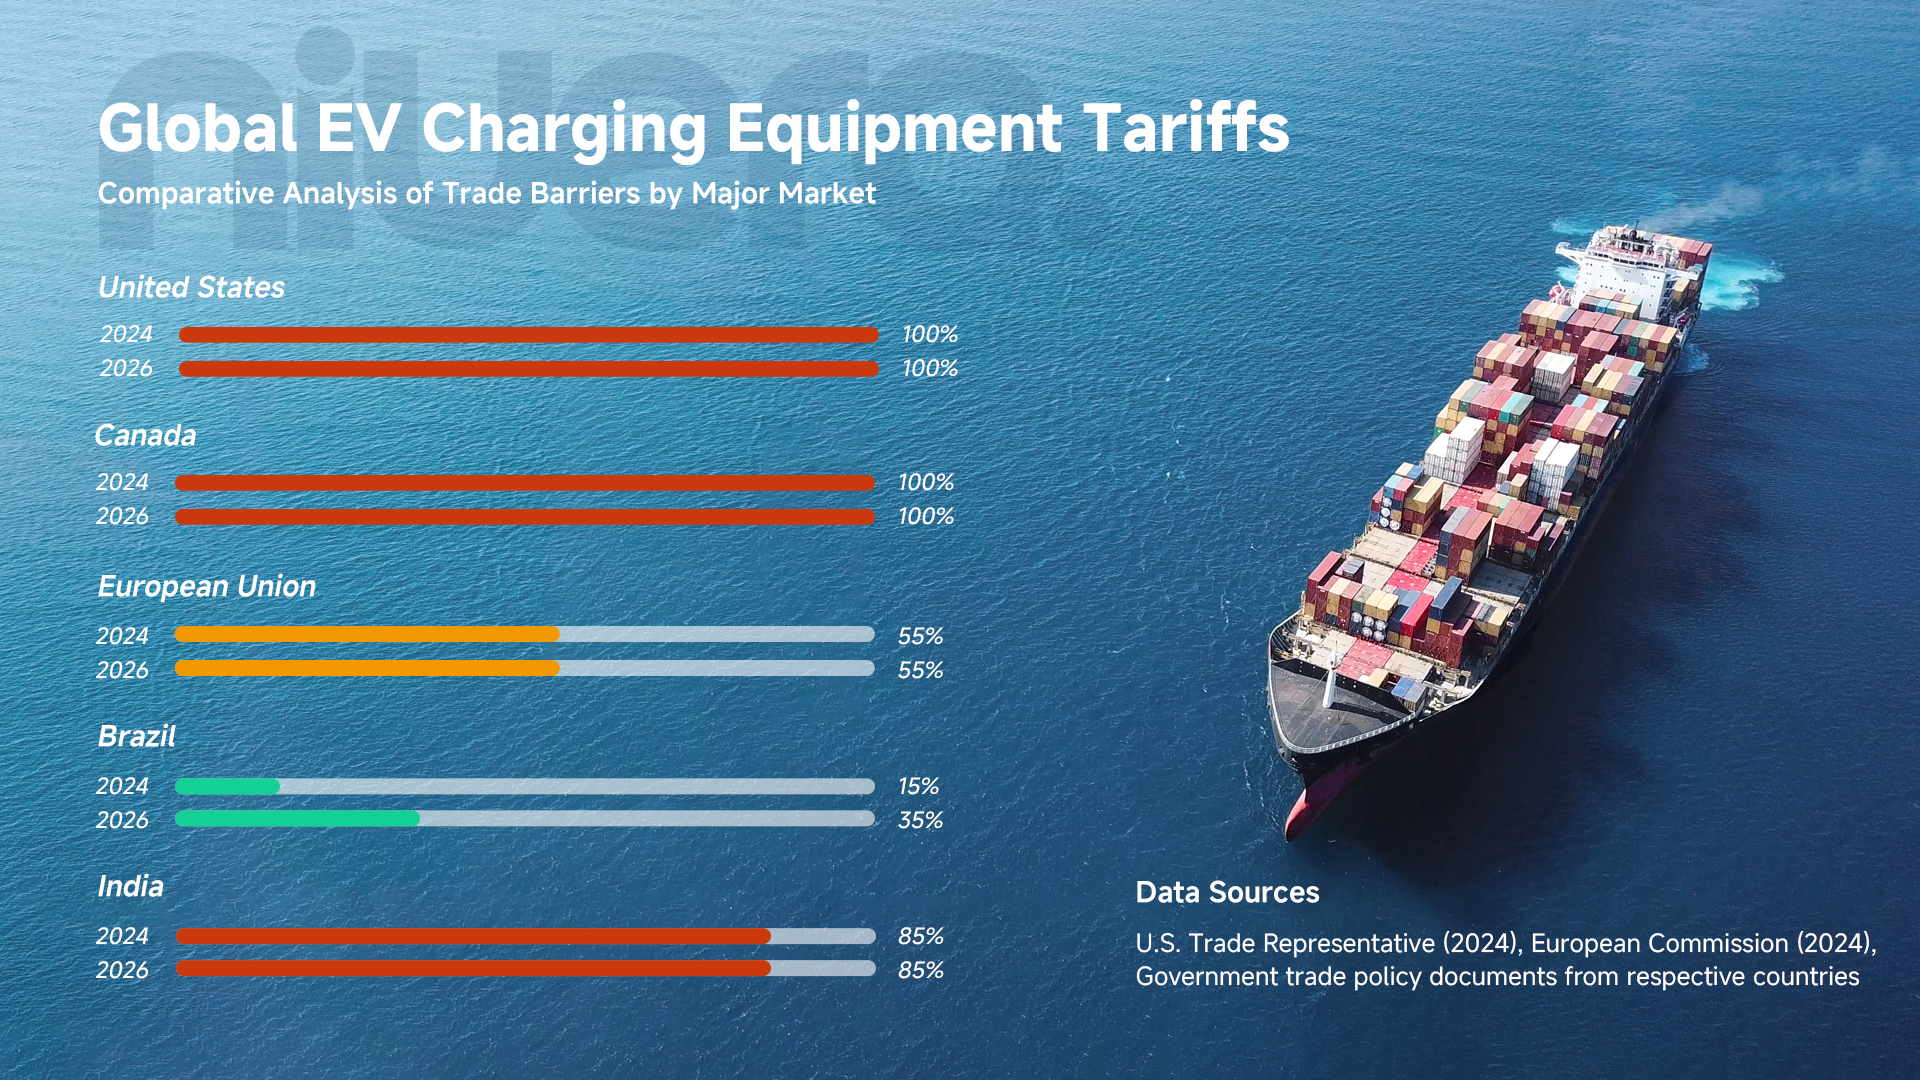
Les récentes mesures commerciales ont créé des obstacles importants : selon l'examen de l'article 301 du représentant américain au commerce, les États-Unis ont augmenté les droits de douane sur les équipements électriques fabriqués en Chine de 25 % à 100 % en mai 2024. Le Canada a emboîté le pas en août 2024, augmentant ses droits de douane de 6,1 % à 100 % dans le cadre de son incitation à l'investissement accéléré. L'Union européenne a imposé des droits compensateurs de 17 % à 45 % en plus de ses droits de douane existants de 10 % à la suite de son enquête antisubventions conclue en octobre 2024. Le Brésil augmente progressivement les tarifs des équipements électriques pour atteindre 35 % d'ici 2026 dans le cadre de son cadre de politique industrielle, tandis que l'Inde maintient les tarifs entre 70 et 100 %, avec des exceptions pour les entreprises qui investissent au moins 500 millions de dollars dans la fabrication locale dans le cadre du Production Linked Incentive (PLI). schéma.
Ce ne sont pas des mesures temporaires. Les tarifs douaniers de l'administration Biden au titre de l'article 301 sur les importations chinoises de batteries sont passés de 7,5 % à 25 % en 2024, avec d'éventuelles mesures commerciales supplémentaires à l'étude qui pourraient représenter jusqu'à 150 % des tarifs totaux selon les analystes du secteur.
Au-delà des tarifs : l’impératif de la localisation
Les barrières commerciales ne représentent qu’une partie de l’équation. Plusieurs marchés, dont l'Inde, exigent désormais que 50 % des composants des véhicules électriques proviennent ou soient fabriqués localement dans le cadre de leur programme de fabrication progressive. Aux États-Unis, la loi bipartite sur les infrastructures exige que toutes les infrastructures de recharge éligibles aux subventions fédérales soient fabriquées en Amérique à partir de fer et d'acier produits dans le pays, les chargeurs étant financés par l'argent fédéral devant s'approvisionner en majorité de leurs composants auprès de fabricants américains à partir de juillet 2024 en vertu des dispositions du Build America, Buy America Act.
Le message est clair : une expansion réussie nécessite des capacités de production locales, et pas seulement des relations d’importation.
Les arguments économiques en faveur d’un assemblage localisé
Pour les opérateurs de réseaux de recharge visant une expansion internationale, les solutions SKD et CKD offrent des avantages économiques incontestables qui vont bien au-delà de l’évitement tarifaire.
Quantifier les économies
Prenons l’exemple d’un opérateur de réseau de recharge de taille moyenne qui envisage de déployer 1 000 bornes de recharge rapide DC sur le marché américain :
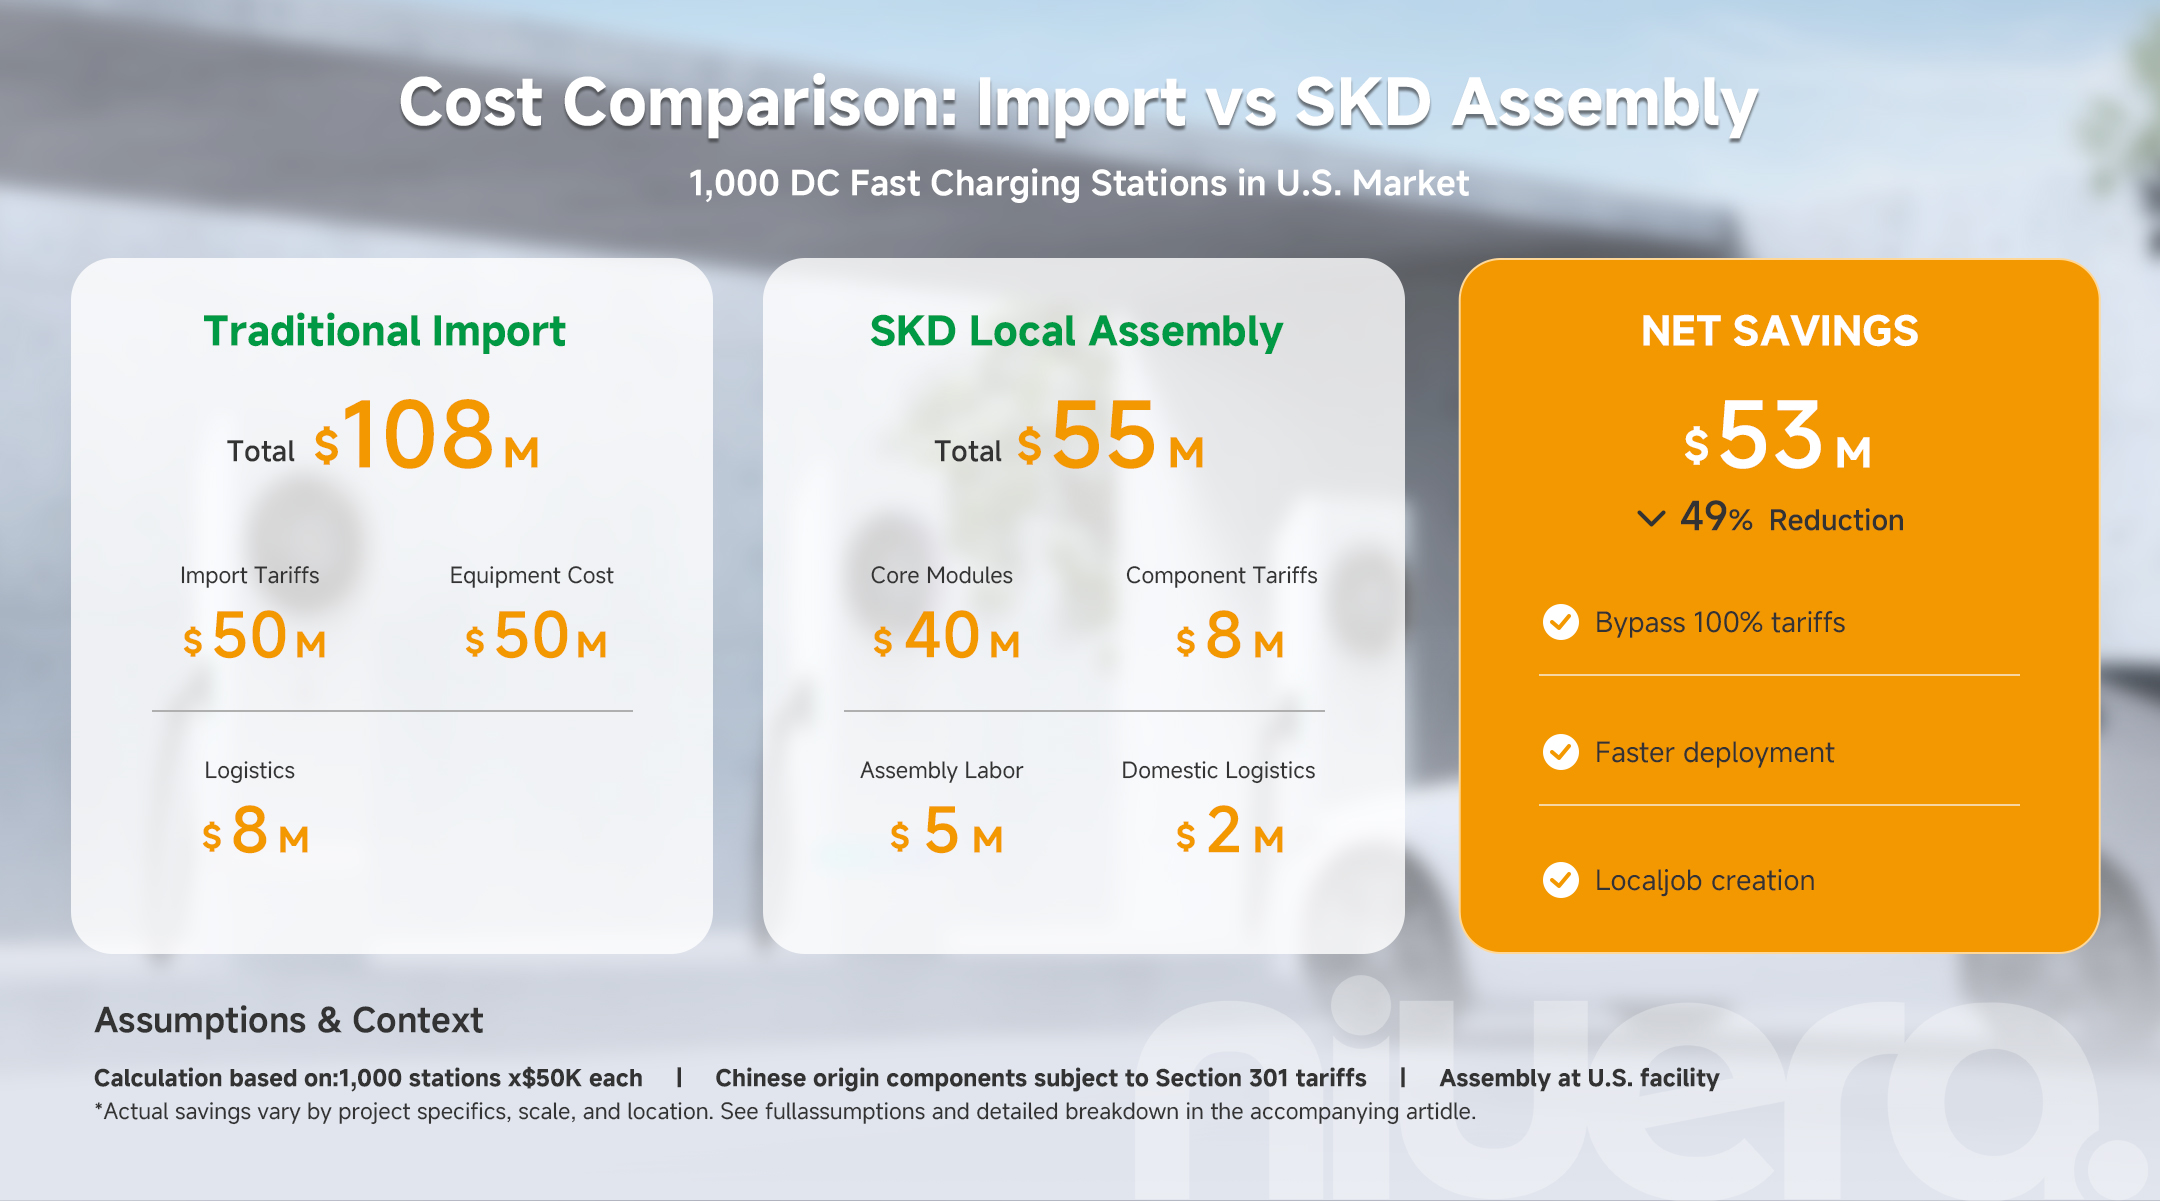
Modèle d'importation traditionnel (1 000 stations × 50 000 $ chacune) :
- Coût de l'équipement de base : 50 millions de dollars
- Droits d'importation (100 % sur l'origine chinoise) : 50 millions de dollars
- Fret maritime (conteneurs de 40 pieds) : 4 millions de dollars
- Courtage en douane et conformité : 1 million de dollars
- Entreposage aux États-Unis (moyenne sur 6 mois) : 2 millions de dollars
- Logistique du dernier kilomètre : 1 million de dollars
- Coût total au débarquement : 108 millions de dollars
Modèle d'assemblée locale SKD :
- Modules et composants de base (port CIF US) : 40 millions de dollars
- Tarifs applicables sur les composants (en moyenne 20 %) : 8 millions de dollars
- Main-d'œuvre et installations d'assemblage local : 5 millions de dollars
- Logistique intérieure (considérablement réduite) : 2 millions de dollars
- Coût total : 55 millions de dollars
Économies nettes : 53 millions de dollars (réduction de 49 %)
Hypothèses clés :
- Équipement provenant de Chine (soumis aux tarifs de l'article 301)
- Coût moyen de la station : 50 000 $ par unité
- Taux de droits de douane américains actuels (en décembre 2024)
- Pas d'avantages dans les zones franches (ZLE) ni de ristourne de droits
- Assemblage effectué dans une installation louée aux États-Unis
- Les économies réelles varient selon les spécificités du projet, les accords avec les fournisseurs et les changements réglementaires
Ces chiffres concordent avec les observations de l’industrie rapportées par l’Alliance pour l’innovation automobile et les associations professionnelles des infrastructures de recharge. Les entreprises mettant en œuvre des stratégies de fabrication localisées signalent des réductions de coûts de 20 à 40 % grâce à des économies tarifaires et des réductions de 30 à 50 % des coûts logistiques.
Avantages des délais de mise sur le marché
La rapidité est importante sur ce marché en évolution rapide. L'expédition traditionnelle de conteneurs en provenance de fabricants asiatiques nécessite généralement 6 à 8 semaines de transit maritime, plus le dédouanement (1 à 2 semaines), l'entreposage et la distribution, totalisant souvent 90 à 120 jours entre la commande et l'installation.
L'assemblage local à partir d'un inventaire de composants prépositionné peut réduire ce délai à 30 à 45 jours, permettant aux opérateurs de :
- Répondre rapidement aux opportunités des marchés émergents
- Accélérez la génération de revenus de 2 à 3 mois par site
- Bénéficiez des avantages du premier arrivé sur des territoires compétitifs
- Respecter les délais de déploiement agressifs du gouvernement dans le cadre des programmes de subventions
Le gouvernement fédéral américain a investi à lui seul plus de 7,5 milliards de dollars dans des subventions aux infrastructures de recharge par le biais du programme de formule National Electric Vehicle Infrastructure (NEVI), créant ainsi une demande urgente de capacités de déploiement rapide. Les bénéficiaires de subventions sont généralement confrontés à des délais stricts, les projets devant être opérationnels dans les 2 à 3 ans suivant l'attribution.
Comprendre SKD vs CKD : choisir le bon modèle
Toutes les stratégies de localisation ne sont pas égales. Le choix entre les approches semi-renversées (SKD) et complètement renversées (CKD) dépend de plusieurs facteurs.
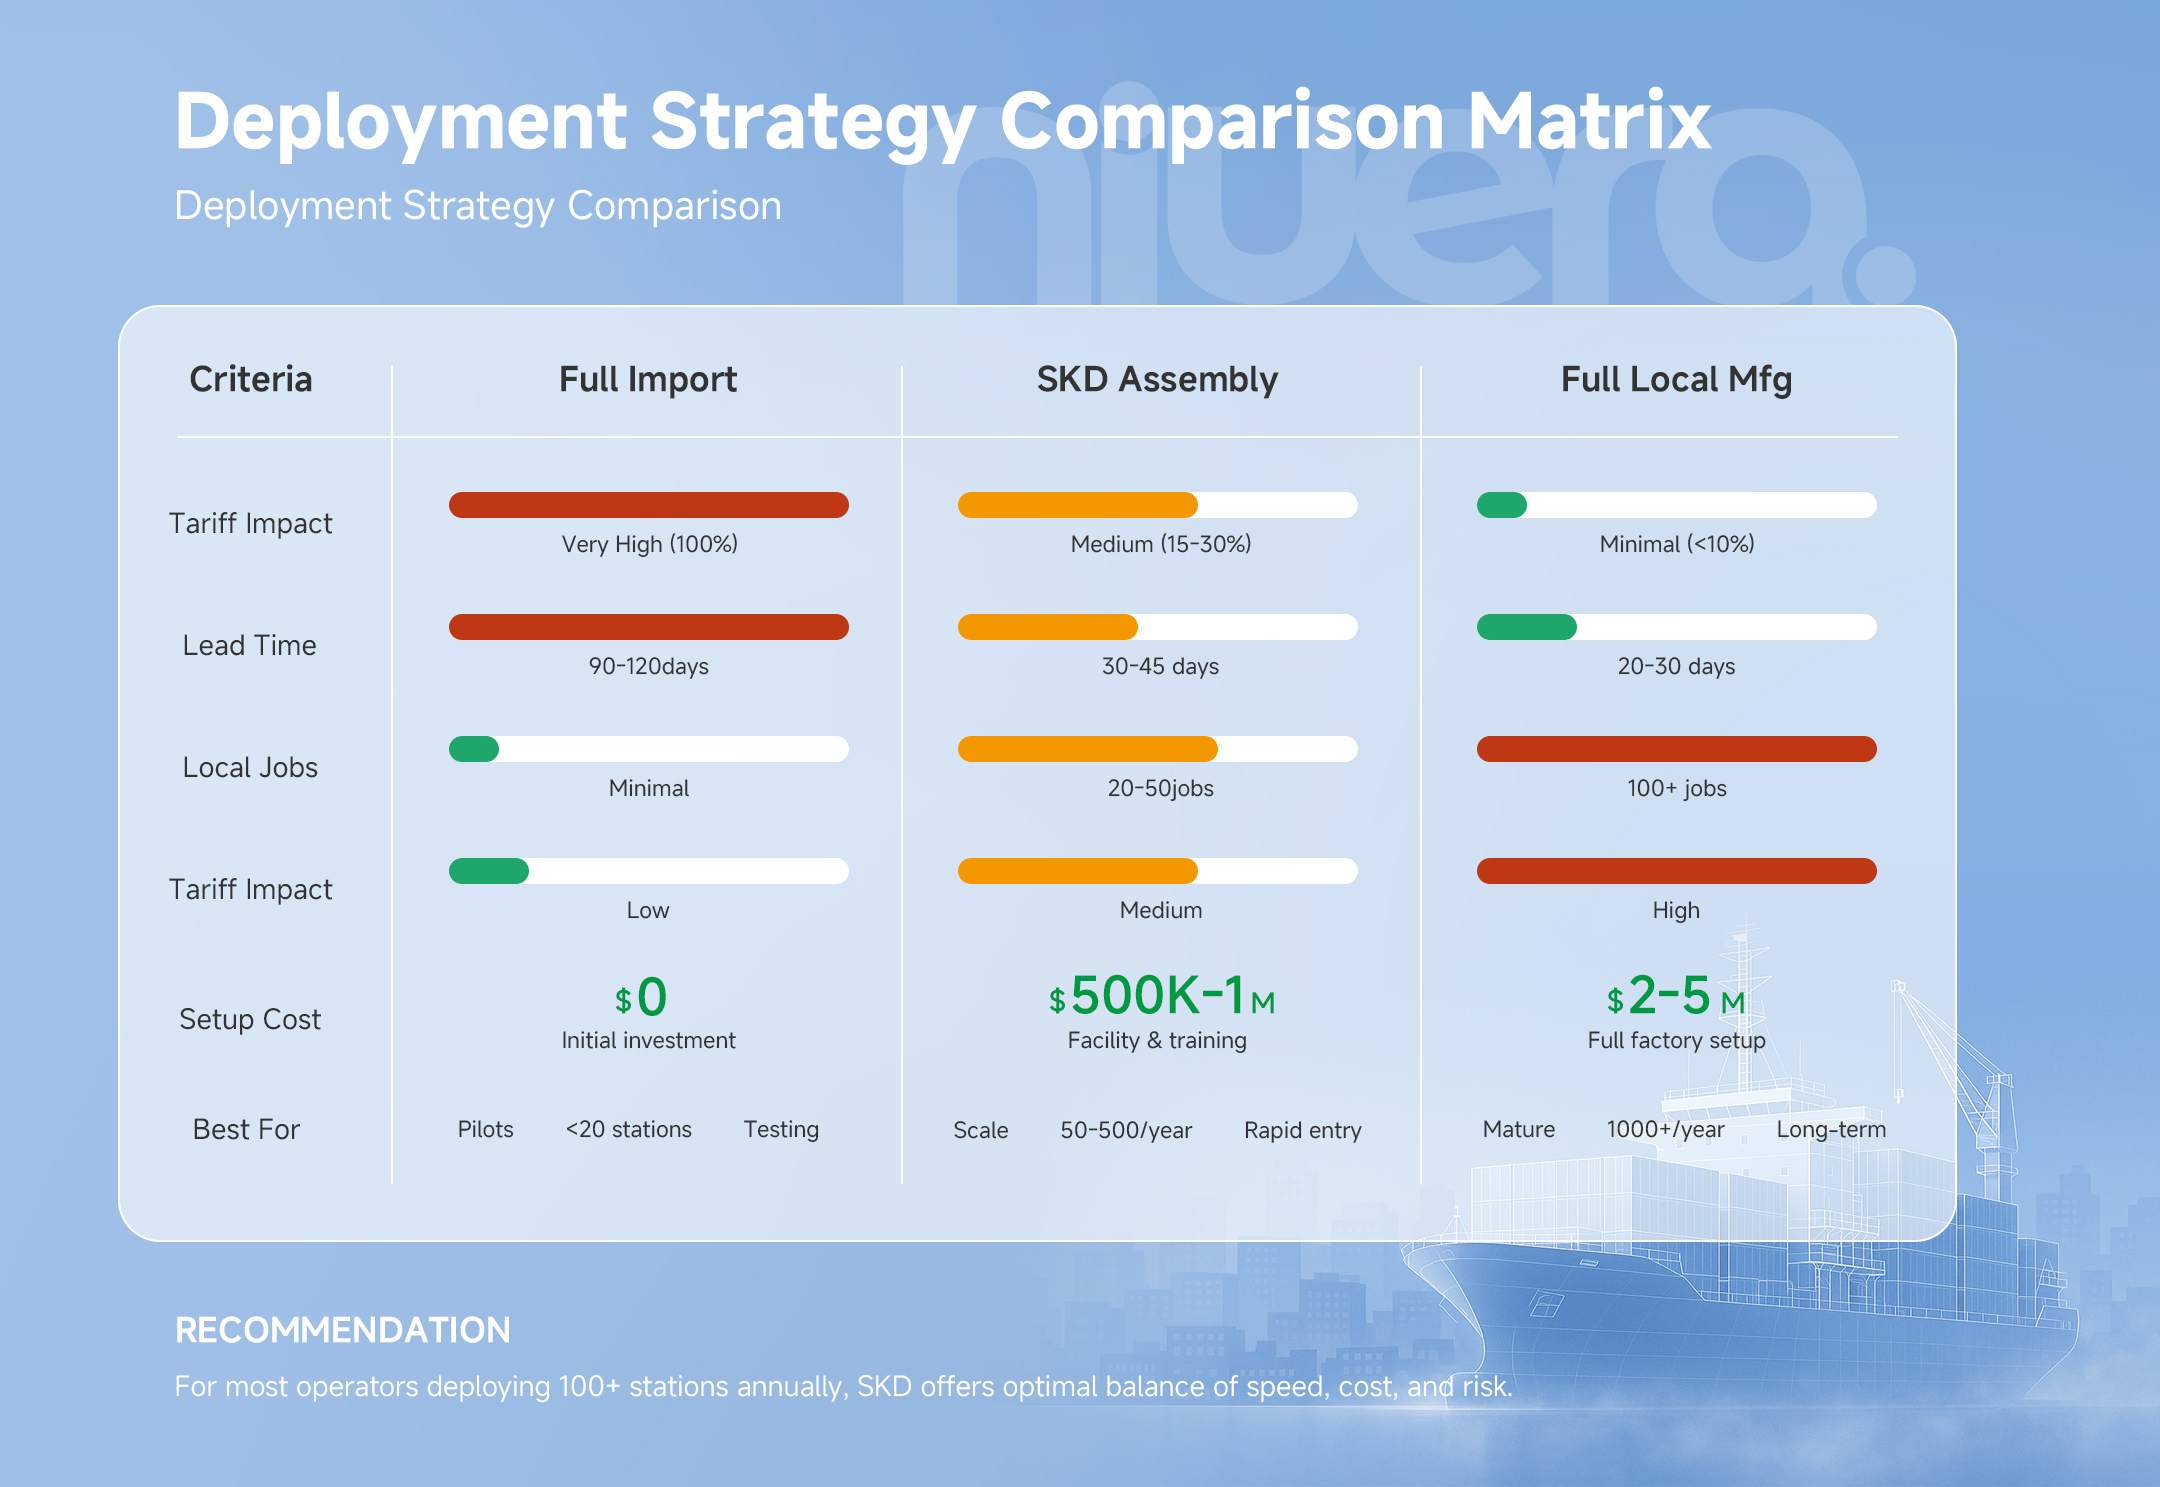
Semi-Knocked Down (SKD) : l'approche équilibrée
SKD implique l'importation de sous-ensembles majeurs, tels que des modules d'alimentation complets, des systèmes de contrôle et des ensembles de refroidissement, qui sont ensuite intégrés localement dans des bornes de recharge finies. Ce modèle propose :
Avantages :
- Efficacité et qualité préservées au niveau du système (critique pour maintenir une efficacité de conversion de puissance de plus de 97 %)
- Réduire les exigences en matière d'expertise technique locale (assemblage vs fabrication)
- Montée en puissance plus rapide vers la production en volume (généralement 3 à 4 mois contre plus de 12 mois pour une fabrication complète)
- Risque réduit d'erreurs d'assemblage affectant les performances (modules pré-testés)
- Généralement admissible à un contenu local de 40 à 60 % selon la plupart des réglementations
Idéal pour :
- Marchés exigeant une efficacité de conversion d'énergie supérieure à 97 % pour des raisons d'économie opérationnelle
- Installations de forte puissance (150 kW à 480 kW) où les performances ne sont pas négociables
- Opérateurs privilégiant une entrée rapide sur le marché (déploiement en moins de 6 mois)
- Régions avec une main-d'œuvre technique en développement
Contenu SKD typique :
- Fabriqués à l'étranger : modules de puissance, cartes de contrôle, semi-conducteurs spécialisés
- Assemblés localement : boîtiers, socles, assemblages de câbles, ventilateurs de refroidissement, interfaces utilisateur
Complètement renversé (CKD) : localisation maximale
CKD implique l'importation de composants individuels et l'assemblage complet du système de charge localement, y compris l'intégration de l'électronique de puissance, l'assemblage du système de refroidissement et des tests de qualité complets.
Avantages :
- Pourcentage maximum de contenu local (70 à 90 % réalisable)
- Un transfert de technologie et un développement des compétences plus approfondis
- Plus de création d'emplois locaux (2 à 3 fois plus que SKD)
- Potentiel d’approvisionnement local ultérieur en composants
- Conformité renforcée aux obligations strictes en matière de contenu local
Idéal pour :
- Marchés avec de fortes exigences de contenu local (plus de 50 % obligatoires)
- Régions offrant des incitations significatives pour la fabrication locale (par exemple, le programme PLI de l'Inde)
- Opérateurs ayant des engagements de marché à long terme (horizon 5+ ans)
- Zones avec des écosystèmes de fabrication électronique établis
Défis à considérer :
- Coûts de configuration initiaux plus élevés (2 à 5 millions de dollars contre 500 000 à 1 million de dollars pour SKD)
- Délai plus long pour atteindre la compétence opérationnelle (8 à 12 mois)
- Exigences accrues en matière de contrôle de qualité
- Risque plus élevé de variation des performances s’il n’est pas correctement géré
La stratégie hybride
De nombreux opérateurs performants mettent en œuvre une approche hybride : SKD pour les modules d'alimentation critiques à haut rendement où les performances ne peuvent être compromises, combiné avec CKD pour les systèmes secondaires tels que les boîtiers, les assemblages de câbles et le matériel de montage.
Cette approche optimise le compromis entre la conformité du contenu local, l’efficacité de la production et l’assurance des performances. Pour la plupart des opérateurs déployant plus de 100 stations par an, ce modèle hybride SKD-CKD offre l'équilibre optimal entre vitesse, coût et risque.
Ce qui fait le succès des solutions SKD : composants critiques
La mise en œuvre d’un assemblage localisé ne consiste pas simplement à expédier des pièces plutôt que des produits finis. Le succès nécessite un accompagnement complet sur l’ensemble de la chaîne de valeur.
1. Adaptation du produit et assistance à la certification
Les équipements de recharge doivent être conformes à diverses normes régionales :
- Amérique du Nord:UL 2202/2594 (sécurité), FCC Part 15 (EMC), spécifications NEVI (performance), OCPP 2.0.1 (communications)
- Europe:Marquage CE, Directive Basse Tension (2014/35/UE), MID (Directive Instruments de Mesure 2014/32/UE), exigences AFIR
- Chine:Certification CCC, GB/T 27930 (norme de connecteur), GB/T 34657/34658 (protocoles de communication)
- Inde:Certifications BIS (IS 17017-1/2), approbation de l'Automotive Research Association of India (ARAI)
Les fabricants doivent composer avec des exigences complexes en matière de contenu national, avec des règles différentes pour les composants provenant de diverses régions. Les fournisseurs SKD efficaces proposent des conceptions de modules précertifiées adaptables aux exigences locales, réduisant considérablement les délais de mise sur le marché de 12 à 18 mois à 3 à 6 mois.
2. Gestion complète de la nomenclature (BOM)
Les programmes SKD réussis incluent une gestion complète des nomenclatures couvrant plus de 2 000 à 5 000 composants individuels :
- Stratégies d'approvisionnement équilibrant les coûts, la qualité et la sécurité de l'approvisionnement
- Qualification des fournisseurs et gestion continue de la performance
- Protocoles de contrôle qualité avec contrôle statistique des processus
- Optimisation des stocks juste à temps pour minimiser le fonds de roulement
- Documentation d'exportation et conformité (codes SH, pays d'origine, accords commerciaux)
Cela élimine le fardeau de la gestion des chaînes d'approvisionnement électroniques complexes pour les opérateurs, leur permettant de se concentrer sur le déploiement et les opérations du réseau. Une borne de recharge typique de 120 kW contient des composants provenant de 30 à 50 fournisseurs différents répartis dans 8 à 12 pays.
3. Transfert du processus d'assemblage
Le transfert de technologie est le point où de nombreux efforts de localisation échouent. Les solutions SKD efficaces offrent :
Procédures opérationnelles standard (SOP) :
- Séquences d'assemblage détaillées avec points de contrôle qualité toutes les 5 à 10 étapes
- Protocoles de test et de validation au niveau des composants, des sous-ensembles et du système
- Procédures d'étalonnage des modules de puissance garantissant une précision de ± 2 %
- Protocoles de sécurité et de manipulation ESD (décharge électrostatique)
- Dépannage des arbres de décision pour les problèmes d'assemblage courants
Programmes de formation :
- Formation pratique à l'assemblage pour les équipes de production (2-3 semaines intensives)
- Certification d'inspecteur qualité avec examens écrits et pratiques
- Ateliers de dépannage et diagnostic de pannes
- Méthodologies d'amélioration continue (Kaizen, bases Six Sigma)
- Programmes de formation des formateurs pour faire évoluer la main-d’œuvre
Outillage et accessoires :
- Gabarits et accessoires d'assemblage spécialisés (généralement un investissement de 50 000 à 150 000 $)
- Spécifications des équipements de test (analyseurs de puissance, testeurs d’isolement, testeurs de fonctions)
- Recommandations pour l'approvisionnement local en outils standards
- Outillage personnalisé pour des exigences d'assemblage uniques
4. Support technique continu
Le support post-déploiement sépare les partenariats SKD réussis des ventes transactionnelles de composants :
- Conseils d'installation sur le terrain via une assistance vidéo à distance ou des conseillers techniques sur site
- Diagnostic et dépannage à distance (hotline 24h/24 et 7j/7 pour les problèmes critiques)
- Recommandations d'optimisation des performances basées sur l'analyse des données de terrain
- Assistance sous garantie et remplacement de pièces avec des SLA définis (généralement une réponse de 48 à 72 heures)
- Mises à jour des logiciels et micrologiciels via OTA (over-the-air) ou procédures de déploiement contrôlées
Les principaux fournisseurs SKD proposent des contrats de support pluriannuels avec des niveaux de service clairement définis, garantissant que les opérateurs peuvent maintenir les performances et la disponibilité à mesure que leurs réseaux évoluent.
Mise en œuvre dans le monde réel : scénarios de déploiement
Les solutions SKD démontrent leur valeur dans divers scénarios de déploiement, chacun avec des exigences uniques.
Scénario 1 : Réseau de recharge rapide du corridor routier
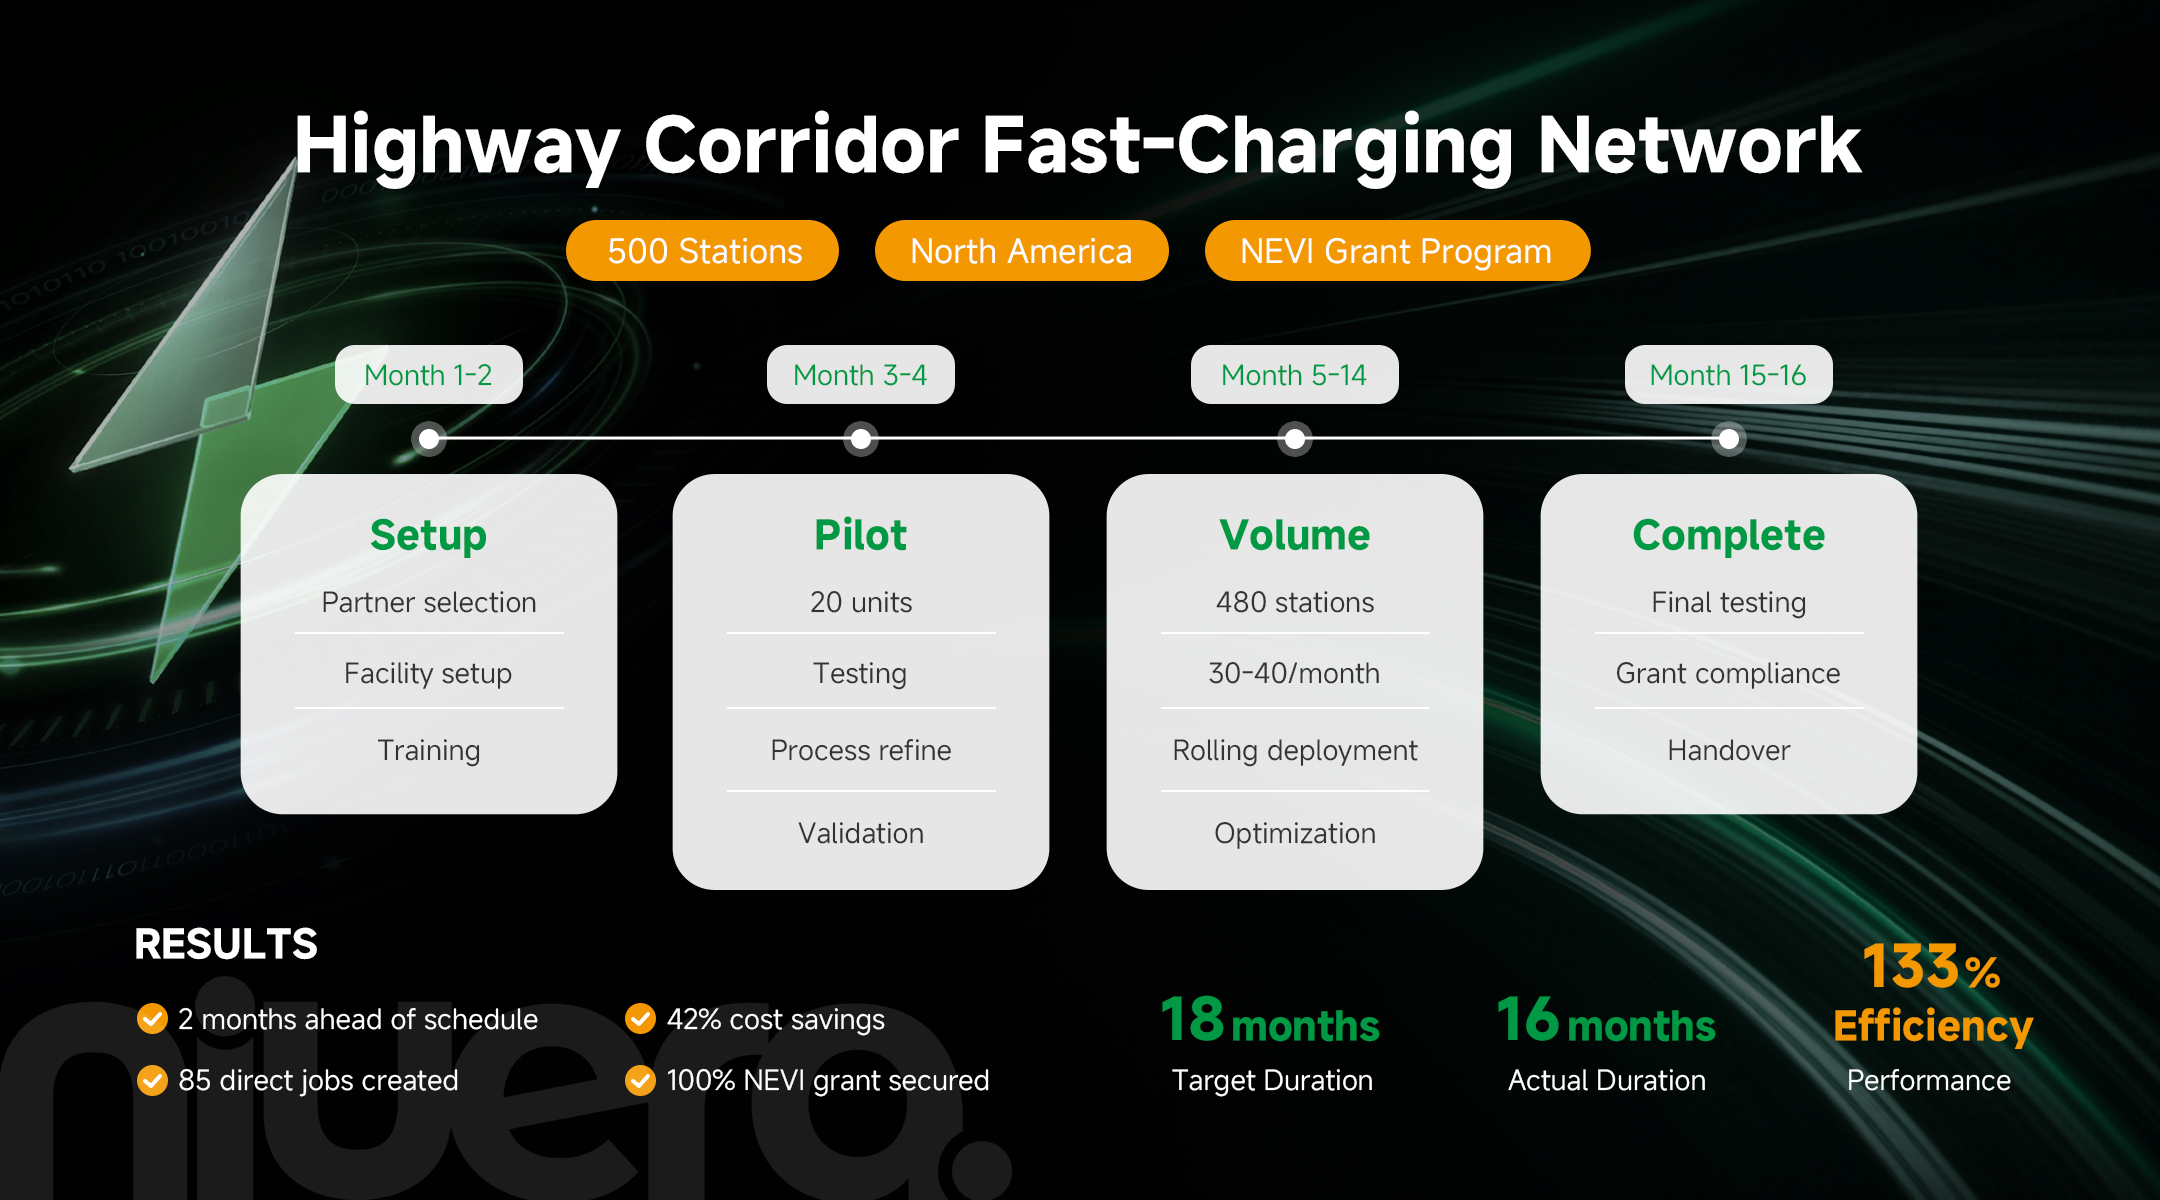
Défi:Un opérateur nord-américain devait déployer 500 bornes de recharge rapide le long des principales autoroutes interétatiques dans un délai de 18 mois pour répondre aux exigences de subvention NEVI et obtenir un financement fédéral totalisant 125 millions de dollars.
Solution SKD :
- Modules d'alimentation de base de 120 kW à 240 kW fabriqués et testés en Asie, expédiés sous forme d'unités pré-intégrées
- Assemblage local de systèmes de refroidissement, d'armoires électriques et de socles dans trois installations régionales
- Inventaire de composants prépositionné à des endroits stratégiques synchronisé avec les calendriers d'installation
- Modèle de déploiement continu : 30 à 40 stations par mois en période de pointe
Calendrier de mise en œuvre :
- Mois 1-2 :Sélection des partenaires, configuration des installations, formation initiale de l'équipe
- Mois 3-4 :Production pilote (20 unités), validation des certifications, affinement des processus
- Mois 5-14 :Production et installation en volume (480 stations)
- Mois 15-16 :Tests finaux, vérification de la conformité des subventions, réalisation de la liste de points à retenir
Résultats:
- Projet achevé en février 2025,2 mois à l'avancedu calendrier initial de 18 mois
- 42 % d'économies de coûtspar rapport aux systèmes entièrement importés (83 millions de dollars réels contre 143 millions de dollars prévus pour les importations)
- Qualifié pour100 % des subventions NEVI disponiblesgrâce à une conformité de 58 % du contenu national
- Créé85 emplois directs(assemblage, contrôle qualité, logistique) plus 200+ emplois indirects (installation, électricité, civil)
- Premières stations opérationnelles au mois 6 contre le mois 9+ avec les importations traditionnelles
- Temps moyen de montage optimisé pour3,5 jours par stationau mois 10
Scénario 2 : Recharge de la flotte urbaine
Défi:Une entreprise de logistique européenne avait besoin de 200 bornes de recharge de nuit pour sa flotte de livraison électrique dans six pays (Allemagne, France, Pays-Bas, Belgique, Espagne, Italie), chacun avec des exigences de certification et des normes techniques différentes.
Approche SKD :
- Modules de charge standardisés de 60 kW à 80 kW avec protocoles de communication spécifiques au pays (OCPP conforme à la loi locale sur l'étalonnage)
- Intégration locale des systèmes de comptage (certifiés MID), du contrôle d'accès (RFID/basé sur des applications) et des interfaces de gestion de flotte
- Assemblage distribué dans quatre installations de service existantes de l'entreprise (réduction des investissements dans les installations)
- Formation technique centralisée au siège, puis formation régionale en cascade
Calendrier de mise en œuvre :
- Mois 1-3 :Standardisation de la conception, planification des certifications (applications simultanées)
- Mois 4-6 :Préparation des installations, installation des équipements, formation des équipes
- Mois 7-12 :Déploiement progressif par pays en fonction de l'achèvement de la certification
Résultats:
- CélibataireNomenclature standardiséegéré sur tous les sites (98 % de points communs entre les pièces)
- Conformité locale atteinte enles six marchésdans les 12 mois
-
Coût total de possession réduit de 38 %sur 10 ans (économies de 4,2 millions de dollars)
- Coût de l'équipement : 22% inférieur
- Maintenance : 45 % inférieure (capacité interne)
- Énergie : 8 % en moins (modules d'efficacité 97 %+)
- Capacité technique interne établie pourextension du système à plus de 500 stationsprévu d’ici 2027
- Aucune dépendance vis-à-vis de prestataires de services externes pour la maintenance de routine
Scénario 3 : Déploiement sur les marchés émergents
Défi:Un pays d’Asie du Sud-Est (Thaïlande) a imposé des exigences de contenu local de 50 % tout en manquant d’infrastructure de fabrication de recharge pour véhicules électriques. Une entreprise énergétique locale devait déployer 300 stations pour atteindre les objectifs du gouvernement et obtenir 50 millions de dollars d'incitations.
Implémentation CKD :
- Transfert de technologie complet, y compris l'assemblage du module de puissance à partir du niveau des composants
- Mise en place d'un laboratoire local d'essais et de certification (investissement : 2,5 M$)
- Développement d'une chaîne d'approvisionnement locale pour les boîtiers (tôle), les faisceaux de câbles et le matériel de montage
- Programme complet de formation de la main-d'œuvre de 6 mois pour 120 travailleurs
Calendrier de mise en œuvre :
- Mois 1-6 :Construction d'installations, achat d'équipements, programme de formation approfondi
- Mois 7-9 :Production pilote (30 unités), certification locale, validation de la chaîne d'approvisionnement
- Mois 10-18 :Rampe de production en volume (270 unités)
- Mois 19-24 :Première extension à 500 unités au total avec 80 % de contenu local
Résultats:
- Conformité totale avecExigence de 50 % de contenu localatteint (initialement 52 %, pour atteindre 78 % à la deuxième année)
- Développement deindustrie des équipements de recharge domestiquesavec 3 fournisseurs locaux désormais capables de servir les marchés régionaux à l’export
- 1 200 nouveaux emplois techniquescréé (fabrication directe, supply chain, installation, service)
- Fondation créée pourexportation potentielle vers les pays voisins de l’ASEAN(Vietnam, Malaisie, Indonésie)
- Paiements incitatifs gouvernementaux reçus totalisant 50 millions de dollars sur 3 ans
- Le coût unitaire a diminué35 % du pilote initialà maturité de production (Mois 24)
Faire évoluer l'infrastructure de recharge des véhicules électriques au niveau local : pourquoi les principaux opérateurs choisissent les solutions SKD (Partie 2)
Infrastructure de recharge des véhicules électriques 2026 : tendances du marché et évolution technologique